2D frézování je ideální k výrobě různých dílů modelů z plastů vyztužených uhlíkovými vlákny, ale současně se uplatňuje i při zpracování dalších materiálů, včetně kovů a kompozitů. Každý materiál má jiné vlastnosti a samozřejmě při frézování se také chová jinak. Je třeba vždy frézování do daného materiálu odzkoušet, řídit se doporučeními, pokud je máme. 2D frézování se děje za pomoci modelu, jenž určuje polohu řezného nástroje v dvourozměrné vodorovné rovině. Aby však bylo možné uskutečnit skutečný řez, musí se nástroj pohybovat i svisle.
Kontext: frézování brzdových desek a rámů pro kotouče 160-180 mm
Uchycení je pouze pro 180mm kotouč. Můj dotaz zní: zafrézovat na 160mm kotouč aniž by se něco poškodilo? Foto úchytu, jestli je potřeba. Na šroubech mezi adaptérem a třmenem. Tak to jsi toho ještě moc neviděl. Všechny třmeny byly IS, s pár vyjímkama jako např. to je jako se ptát u auta co má šest válců, jak dva odstranit. Nepripadá příšerně drahý, ale pouze dražší. Díky za reakce. Takže to nepůjde, jak jsem předpokládal. Už od začátku, jen jsem to potřeboval potvrdit. Abych to zkoušel bez rozmyslu. Uzavřel možnost tam dát menší kotouč. Vozit vzadu 180 mm kotouč. Dané obyč. brzda moc silná? Přijde mi to nevyvážené. Asi tam přidám free stroke, tohle předimenzování. Předimenzování? Pan Klobouk si totiž myslí, že by stačilo 160 mm. Ale jak jsem napsal. Je to kravina to předělávat. Bylo tolik, že by z úchytu nic nezbylo.
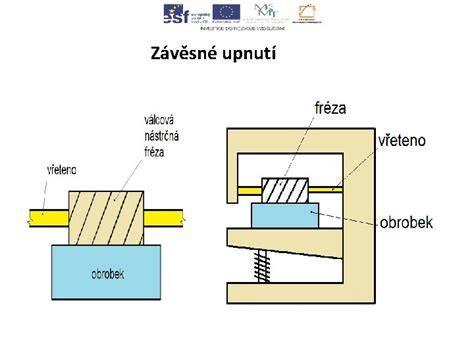
2D frézování je tedy chápáno jako součást širšího výrobního kontextu, kde je důležité pochopit i vliv upnutí a upínacích sil na přesnost a opakovatelnost. Důležité je i rovnoměrné upnutí obrobku. Jestliže obrobek upevníme na místo dvěma svorkami a první utáhneme příliš, nepomůže ani druhá svorka. Existuje pomůcka pro kontrolu vyrovnání obrobku - posuneme frézu nad obrobek a za pomoci listu papíru ve funkci nárazníku ji spouštíme, až udrží papír na místě; poznamenáme si hodnotu Z, zobrazenou řídicím softwarem. To opakujeme několikrát na různých místech, a pak si porovnáme zaznamenané hodnoty Z.
Stoly stroje a zkušební desky vyrobené ze dřeva nebo jiných měkkých materiálů jsou náchylné k chybám. Masivní hliníkový stůl s drážkou T se může ohnout o několik setin milimetru, je-li vystaven nekonzistentnímu zatížení. Dřevo není homogenní materiál a je nutné brát v potaz směr vláken, hustotu, suky, vlhkost a pórovitou stavbu konkrétní zpracovávané dřeviny. Pro truhlářské projekty do interiéru je základem správně vysušené dřevo s vlhkostí ideálně 8-12 %.
Pokud je frézování prováděno na dřevě, je podstatné volit správné rychlosti a ostrost nástrojů. Měkké dřevo je nutné frézovat mírnými řeznými rychlostmi a vysokými rychlostmi posuvu, aby nedošlo k zčernání nebo přepálení. Tvrdé dřevo vyžaduje střední řezné rychlosti a vyšší rychlosti posuvu. PMMA (plexisklo) a PC (polykarbonát) vyžadují vysoké řezné rychlosti i rychlosti posuvu; Plexisklo měkne při 105 °C, polykarbonát až při 140 °C. Oba materiály bývají průhledné a používají se i pro vizuálně atraktivní prvky modelů.
V kontextu brzdových desek a rámů je důležité zohlednit i specifika materiálů používaných ve spojení s kotouči a třmeny. Pro odzkoušení frézování překližky byla zvolena pravořezná dvoužlábková rybinová čelní fréza o průměru 1 mm, s důrazem na správné upnutí obrobku. Obrobek byl upnut tak, aby tenká vlákna mezi jednotlivými písmeny odpovídala směru dřevních vláken. Výsledek byl dobrý, ale hrany byly nepatrně roztřepené, proto následovala úprava v podobě levořezné frézy a snížení rychlosti posuvu a otáček.
Pro rychlou orientační recenzi je důležité, že hliník vyžaduje nízkou hloubku pronikání a menší průchodovou hloubku na průchod 0,2 mm. Při frézování hliníku je nezbytné udržet nízkou rychlost pronikání; takto nastavené hodnoty mohou trvat i několik hodin pro složitější vzorový obrobek. Mosaz je také častým materiálem pro modelářské aplikace; desky z dibondu a bondových desek jsou oblíbeným kontextem, kde lze frézovat i drobné detaily a loga.
V závěru je důležité si uvědomit, že pro každý materiál je nutné se držet pokynů a doporučených parametrů a vždy frézování odzkoušet - i několikrát - než dojdeme k uspokojivému výsledku. Lze konstatovat, že i na malé frézce lze obrábět téměř všechny materiály, avšak je nutné pečlivě zvolit parametry obrábění a frézovací nástroj. Nebude-li správně voleno, hrozí vibrace, zničení nástroje či poškození obrobku.
Postup pro stáčení kotoučů a bubnů v souvislosti s automobilovou aplikací: stáčení kotoučů je prováděno pro zlepšení brzdných vlastností a rovnováhy brzdových ploch. Nabízíme stáčení kotoučových i bubnových brzd pro všechny typy automobilů a realizujeme opravy brzd, včetně soustružení kotoučů a bubnů a odstraňování koroze z brzdových ploch. Kontaktní informace a postup kontaktu naleznete na webu.
Výukové video: Soustružení pomocí CNC programu
Technické poznámky k frézování a upínání
- Upnutí obrobku musí být pevné a rovnoměrné; pro kontrolu vyrovnání lze využít papírový test nad obrobkem a zaznamenávat hodnoty Z.
- Nástroje by měly být pravidelně servisovány a kleštiny udržovány v čistotě; prach uvnitř zhoršuje upnutí a může vést k vibracím a zlomení stopkové frézy.
- Pro větší hloubky drážek je vhodné frézovat postupně na několik průchodů a sledovat hloubku podle délky zubu a typu nástroje.
- Řezná rychlost a otáčky by měly být voleny podle průměru nástroje a typu obráběného materiálu; při vibracích lze otáčky mírně zvyšovat.
- Přizpůsobení směru frézování (sousledné vs. nesousledné) ovlivňuje tloušťku třísky a opotřebení nástroje; doporučuje se sousledně frézovat.
Materiály a jejich specifika z pohledu frézování
- Dřevo: vlhkost 8-12 %, měkké dřevo - vysoká rychlost posuvu, tuhých věcí - střední rychlosti.
- Plexisklo a polykarbonát: vysoké řezné rychlosti a posuvy, často se vyrývá do dvouvrstvých destiček pro efektní zobrazení spodní vrstvy.
- Hliník: nízká hloubka pronikání, nízké průchody a volba frag; čistý hliník rychle tvoří třísku na hranách.
- Mosaz: snadno obrábětelný materiál s dobrou fixací na stole, vyžaduje pečlivé nastavení parametrů.
- Dibond a bond desky: kombinace hliníku a plastu, pevné a lehké, vhodné pro nosiče a loga.
Praktické tipy pro práci s brzdovými komponentami a rámem
Je důležité zvážit stávající systém a kompatibilitu při úpravách kotoučů a třmenů. Před konečným rozhodnutím o redukci kotouče na 160 mm zvažte skutečné zatížení a rozložení brzdné síly, aby nedošlo k nežádoucím změnám vyvážení a brzdných charakteristik. Pokud je cílem zmenšení kotouče, lze promyslet i variantu s volnějším pohybem (free stroke) a zhodnotit dopady na ovládání vozidla.
V rámci prototypů mohou prototypy sloužit ke kontrole přesnosti, funkčnosti a konstrukce výrobku. Pro odzkoušení frézování překližky vyzkoušejte vhodné frézy a upínání; zkoušejte různé směry vláken, šablony a kopírovací ložiska. Silový a teplotní management je důležitý při práci s plastovými a kovovými materiály.