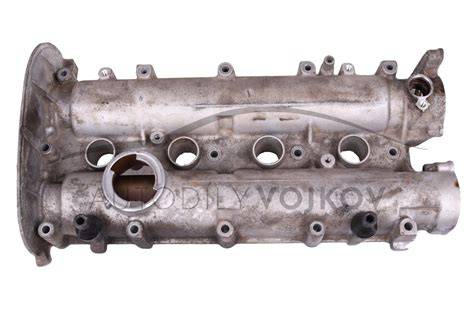
Hlava válců uzavírá spalovací prostor, je pevně upevněna k bloku válců šrouby nebo svorníky a utěsněna těsněním hlavy válců. Je to jedna z nejnamáhanějších částí motoru díky rychlým změnám teplot a tlaků, které se střídají během provozu pístových spalovacích motorů. Příklady namáhání ukazují, že např. v jednom z válců čtyřdobého vznětového motoru při 4000 ot/min dojde za minutu k 1000 změnám teplot a tlaků (teploty -80°C až 2500°C; tlaky 0,08-5-16 MPa). Mezi nejnamáhanější části patří výfukové ventily a jejich sedla, která čelí nejen teplotám a tlakům, ale i agresivnímu proudění plynu ve štěrbinách.
Prostředí a komponenty hlavy válců
Uvnitř hlavy válců jsou sací a výfukové kanály zakončené ventilovými sedly; často je v hlavě i kompresní prostor nebo jeho část. U vznětových motorů s nepřímým vstřikováním vznikají virové komory nebo předkomůrky; jsou zde otvory pro vstřikovače a žhavící svíčky. U zážehových motorů nalezneme otvory pro zapalovací svíčky a v nejnovějších také pro vstřikovače (GDI, FSI). Dále se v hlavě nacházejí vodítka ventilů, ventily s pružinami a další části ventilových rozvodů, konzoly a hřídele vahadel, vačkové hřídele a další součásti rozvodů. K hlavě jsou také připojena sací a výfuková potrubí, přívod chladicí kapaliny s tělesem termostatu, víka a kryty rozvodů.
Styčné plochy hlavy s blokem válců a ostatními částmi motoru jsou těsněny speciálními těsněnými hmota. Hlava válců chlazená kapalinou bývá u vznětových a starších zážehových motorů vyrobena z jemnozrnné šedé litiny (ČSN 422420; EN GJL 200). U současných zážehových motorů bývá z hliníkových slitin (např. AlCu). Hlava může být odlitá pro každý válec zvlášť, pro skupinu 2-3 válců, nebo pro celou řadu válců. Chladicí kapalina proudí do dutin hlavy z bloku motoru průtokovými kanálky a těsněním hlavy.
Tvary a funkční hlediska kompresního prostoru
Vzduchem chlazené hlavy tlačí na kompresní prostor tendence co nejkompaktnějšího provedení. Ideálně je nejmenší vnitřní povrch koule, která má minimální tepelné ztráty a nejvyšší tepelnou účinnost, avšak prakticky ideálního kulového tvaru nelze dosáhnout. Druhou funkční částí povrchu kompresního prostoru bývá dno pístu, jehož tvar rovněž zásadně ovlivňuje přípravu směsi a průběh spalování. U vznětových motorů s přímým vstřikováním se spalovací prostor tvoří v dně pístu, což umožňuje renovační zásahy v rovině dosedací plochy hlavy a lepší dodržení kompresního poměru. Z hlediska vývoje novějších zážehových motorů umožňuje tvar dna pístu spalování velmi chudé vrstvené směsi při nízkém zatížení (viz Obr. 4-8 v textu).
Opravy a renovace hlavy válců
Pokud je nutná demontáž hlavy, nejdříve se odstraňuje chladicí kapalina, poté se demontují kryty a součásti spojené s hlavou válců. Při povolování hlavy postupujeme od vnějších šroubů směrem do středu, nejprve v 1. cyklu o 1/4 otáčky, poté 1/2 otáčky a nakonec úplně uvolníme. Hlava bývá na bloku motoru “přilepená” a její uvolnění může vyžadovat kompresní tlak motoru nebo gumové paličky. Kontrola roviny dosedací plochy probíhá pomocí nožového pravítka a měřidla spáry; přípustná deformace se pohybuje podle výrobce v rozmezí 0,05-0,2 mm na délce 200 mm, s ohledem na použitý typ těsnění hlavy. Nerovnosti lze opravit přebroušením hlavy na rovinné brusce; hliníkové hlavy se často frézují.
Malé deformace (např. ≤ 0,1/200 mm) u dělených hlav motorů Zetor lze srovnat ručním broušením na kovové rovině. Při vyvažování v hlavičkách se používají různé techniky chlazení, například otáčivý pohyb s brusnou pastou pro výfukové ventily, a volba druhu materiálu pro odlehčení a vyrovnání. Před demontáží ventilů je vhodné označit jejich polohu a zajistit pořádek pro následnou montáž. Kontroluje se i jejich těsnost, např. po nalití petroleje kolem sacích a výfukových kanálů.
Ventily, sedla a vodítka: detaily a postupy opravy
Ventily mohou být monometalické nebo bimetalové a jejich sedla a vodítka vyžadují specifické opravy. S vodítky bývá spojena jejich vůle a jejich výměna je nutná, pokud je vůle dříků v nich nad určitou mez. Při výměně sedel se používají vložená sedla nebo specifické díly dodané pro daný motor. Při montáži nových sedel se používá podobný postup jako u vodítek - chlazení tekutým dusíkem a předhřev hlavy, aby byla zajištěna souosost a minimalizace deformací. Pro hliníkové hlavy je možné využít i indukční ohřev. Při demontáži a následné montáži je důležité použít vhodné nástroje a dodržovat doporučení výrobce a používat jeho přípravky. Je nutné pečlivě připravit a označit ukládací místa pro ventily, sedla a vodítka. Následné zkoušky těsnosti ventilu se provádí dle postupu v dílenské příručce a vyhodnocují se dílčí závady (např. prolínání petroleje kolem sedel).
Specifické poznámky zahrnují typy ventilových sedel a jejich materiály. Např. vložená sedla mohou být litinová, vložená do litinové či hliníkové hlavy; u některých starších motorů Zetor UŘ II existují vložená sedla a provedení pro navrtání dírek a opravu sedel. Šířka sedla ventilů se obvykle pohybuje mezi 1,5 a 2,5 mm, s rozdílem pro sací a výfukové ventily (sací 1,5 mm, výfuk 2-2,5 mm). Sedlo by mělo efektivně odvádět teplo z ventilu, avšak zvažuje se i nutnost dostatečného přítlaku pružin. Pod ventil vložíme měkkou pružinu pro kontrolu kontaktu a kvality zabroušení. Zrna brusiva by neměla zanechat zbytkové zbytky, protože jejich částečné okysličování při vysoké teplotě by mohlo poškodit hlavu ventilu mezikrystalovou korozí.
Pro zlepšení chlazení mohou být ventily sodíkově chlazené, kdy sodík vyplňuje dutiny ventilu a zajišťuje rychlejší odvod tepla z talířové hlavy ventilu do dříku; vyřazené sodíkem plněné ventily se odevzdávají jako nebezpečný odpad. Při poruchách ventilu a sedel je potřeba zvážit výměnu i dalších součástí (vodítek, pružin, sedel), aby byla zajištěna správná geometrie a souosost. V některých případech je nutné použít speciální nástroje a postupy, aby nedošlo k poškození ostatních částí během demontáže a montáže.
Přehled praktických postupů a doporučení pro opravy hlav a ventilů
- Pečlivé označení ventilů, vodítek a sedel při demontáži, aby bylo možné vrátit vše na původní místa.
- Před demontáží provedeme test těsnosti ventilů a případně zaznamenáme závady fixem.
- Pokud jsou hlavy silně poškozené, je doporučeno obrátit se na specializované dílny a brusírny.
- Při montáži nových sedel a vodítek používáme chlazení tekutým dusíkem a předhřev hlavy pro zajištění souososti a snížení deformací.
- Pro hlavy z hliníkové slitiny je vhodnější používat vložená sedla a speciální postupy pro montáž a obrábění.
Praktické poznámky z reálných případů a popis specifických výroků
Vzhledem k různorodosti motorů a jejich konstrukcím, v praxi často vychází najevo, že opotřebení či poškození ventilu, sedel či vodítek hraje klíčovou roli. V některých případech dochází k zadření hydrostatických prvků (zdvihátek) vlivem znečištění karbonem či nedostatečného chlazení, což může vést k výraznému poškození ventilů a jejich sedel. Kvalitní diagnostika a včasná výměna vadných dílů je zásadní pro zajištění správného provozu motoru a vyhnutí se dražším opravám.