Řešení, zda a jak svařit výfuk pomocí invertoru, elektrody či jiné metody, je častým tématem mezi nadšenci do úprav a oprav automobilů. Text vychází ze soustavně shromáždých poznámek a diskusí, které zmiňují různ typy svařovacích zdrojů, typy elektrod a techniky svařování výfukových dílů z nerezové oceli i z obyčejné oceli. Důraz je kladen na kvalitu svaru, pevnost a těsnost hotového systému, protože netěsnost vede ke ztrátám tlaku, zhoršení výkonu motoru a rychlejší korozi.
Co je možné svařovat výfukem a jaké metody existují
Autogen, CO2, TIG a MMA (obalená elektroda) - vše jde. Jediný na čem záleží je kvalita svaru. Takže pokud seženeš hodně tenké elektrody, máš nějakej slušnej invertor, nebo nějakou plynule regulovatelnou svářečku a umíš svařovat, tak směle do toho. Autogen, CO2, TIG, MMA (obalená elektroda) - všechno jde.
Podle zkušeností diskutujících má smysl volit metodu podle tloušťky plechu a dostupných nástrojů: pro nerezové výfuky se často doporučuje argon jako ochranná atmosféra a TIG pro čistý a pevný šev, pokud je to možné. Obecně platí, že pro výfuk se hodí jak poloautomatické, tak manuální metody, ale klíčové je dosáhnout těsného a pevného spoje bez ostrých hran a zlomených švů.
Hodnocení typů zdrojů a jejich praktické použití
- Invertorové řešení: malé, lehké, vhodné pro tenké plechy a jemné švy. Potřebuješ vhodné elektrody a dobrou techniku. Je vhodné pro opravy i na nerezovém výfuku, pokud je šev čistý a bez ztrátové oblasti.
- Transformátorové/těžší zdroje: starší typy bývají nekomfortní kvůli hmotnosti, ale mohou mít robustní proudové zakončení. Při výfukových opravách je často limituje rychlost změn proudu a stabilita oblouku.
- TIG (Argon): ideální pro nerezovou ocel a vyžaduje ochrannou atmosféru. Poskytuje čisté a odolné švy, ale vyžaduje zkušenost a kvalitní vybavení.
- MMA (obalená elektroda): dostupná a univerzální, výhodná pro venkovní práce, často používaná na výfukových opravách pro rychlost a dostupnost elektrod.
Tipy ze zkušeností: jak dosáhnout dobrého svaru na výfukových dílech
Je důležité mít hodně tenké elektrody pro jemnější šev a být schopen pracovat s možností většího proudu bez přehřátí. Většina autorů uvádí, že pro opravu výfuku je možné použít jak elektrody 1,4-2,0 mm, ale kvalitní výsledek vyžaduje správnou techniku a míru proudu.
Na výfuku z nerezu je vhodné používat ochrannou atmosféru argon a TIG, aby šev nebyl porézní a aby zůstal hezký a těsný. Pokud však není dostępná atmosféra, lze svařit i s CO2 a běžnými dráty, i když výsledná oxidace může být vyšší a šev méně estetický.
Praktické postupy pro opravu výfuku a výrobu nové trubky
Výfuk se svařuje po částech: nejdříve se vyrobí nebo nasouší fragmenty o délce 200-300 mm, aby šlo s nimi pracovat a doladit tvar. Segmenty se nasadí a sleduje se jejich soulad, poté se celé potrubí zkompletuje. Před hlavním svařováním se potrubí důkladně slícuje a připraví, aby po sváření bylo těsné a pevné. Důraz na izolaci vnitřních svarů a vyvarování se ostrých hran je zásadní.
Alternativní metoda hydroforming packy a následné zalímování a správné sváření lemy mohou nabídnout plynulejší tvar výfuku s menšími vybočeními. V praxi to znamená, že před spuštěním finálního svařování je třeba zajistit, že výsledné trubky navazují na sebe bez mezer a že výsledný výfuk má správnou délku a průřez pro optimální průchod plynu.
Pokud je výfuk poškozen výfukového systému až za katalyzátorem a po nápravovém jej lze opravit, často bývá tato oprava levnější a rychlejší než výměna celého dílu. Někdy stačí vyměnit jen poškozenou trubku od katalyzátoru až po spojku, a zbytek ponechat původní.
Praktické poznámky a poznámky z diskuzí
Většina zkušeností potvrzuje, že kvalitní svar na výfuk je otázkou správné techniky, volby materiálu a vhodného prostředí pro svařování. U starších aut, kde je výfuk vystaven vysokým teplotám a vibracím, je vhodné zvolit materiály s vysokou odolností vůči teplotám a korozi, např. ferritickou nerezovou ocel, pokud se počítá s dlouhodobou zátěží.
Diskutující často doporučují, že varianta s invertorem a tenkými elektrodami je vhodná pro opravy menšího rozsahu a pro tenké trubky, zatímco pro celkové opravy a renovace výfuku je lepší použít profesionální svářečku s plynulou regulací proudu a vhodnou atmosférou pro nerez.
Bezpečnost a kvalita
V každém případě je důležité zaručit těsnost a pevnost spoje. Netěsnost snižuje výkon motoru, zvyšuje radiální ztráty a může vést k selhání výfuku. Proto je nutné provést kontrolu těsnosti po sváření a případně doplnit švy a opravit netěsnosti.
Možná použití a praktické doplňky
Pokud se rozhodneš pro rekonstrukci výfuku, zvažuješ možnosti: TIG pro nerez, MMA pro rychlost a dostupnost, invertor pro přenosnost. Důležitá je volba plechu a tloušťky: plech 0,5-0,8 mm se lépe tvaruje, ale hůře svařuje; silnější plech je těžší a hůře se tvaruje, ale výfuk je pevnější.
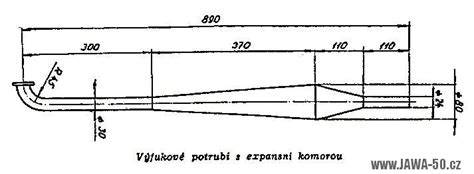
Vizualizace formy výfukového potrubí může pomoci při plánování tvaru a rozvinutí segmentů.
JAK PŘIPRAVIT NEREZOVOU TRUBKU (RYCHLE) PRO TIG SVAŘOVÁNÍ + TIPY!
Video průvodce ukazuje praktické kroky pro správné svařování výfuku TIG a MMA, včetně nastavení argonové atmosféry a volby elektrody.
Podtrženo: cílem je bezpečná a efektivní oprava nebo výroba výfuku s minimálním vlivem na výkon motoru a životnost systému. Dobré výsledky vyžadují zkušenost, správné nářadí a pečlivé plánování tvaru i spojů.
tags: #svarit #vyfuk #invertorem