Druhá generace úspěšného SUV Kodiaq vzniká v závodě Škoda Auto v Kvasinách. Právě sem jsme celý rok nahlíželi a sledovali jednotlivé fáze výroby - každý z důležitých kroků v jedné minutě. Ve svařovně průmysloví roboti bodovou technologií spojují jednotlivé díly, jako jsou přední a zadní podlaha, postranice či střecha. Karoserie v lakovně nejprve projde odmaštění, pak v lázni dostane antikorozní vrstvu. Zatímco interiér auta dostává čalounění (to stropní by už jinak do auta neprošlo), montují pracovníci v dalším kroku na lince čelní a zadní sklo. Dovnitř vozu putuje celá sestava palubní desky s přístrojovým štítem, displejem infotainmentu, přihrádkou u spolujezdce a dalšími prvky najednou pomocí speciálního manipulátoru. Motor, převodovka, hnací hřídele a nápravy, nádrž a další prvky se do auta nemontují jednotlivě, ale jako jeden celek najednou. Po spojení karoserie s podvozkem a agregáty a osazení dalšími prvky jako chladič může auto dostat konečně svou tvář, tedy příď (front end).
Montáž kol na výrobní lince usnadňují manipulátory. Jejich silná ramena disky s pneumatikami zvednou a pracovník kola zavede na místo, kde provede první uchycení. Sedadla pro jejich hmotnost usazuje na místo speciální manipulační rameno. To umožní pracovníkovi sedačku chytit a vsunout do vozu otvorem dveří. Jako poslední přicházejí na řadu dveře. Ty se osazují kompletní, tedy se sklem, čalouněním a veškerou elektrickou výbavou. Na konci výrobní linky auto nastartuje a odjíždí na finální kontrolu.
Testování a finální zkoušky
Nejprve ale musí vůz pomocí softwaru ožít. Hotový vůz musí projít kontrolou. Ve světelném tunelu pracovníci prohlížejí, zda je vše v pořádku. Pak už auto odjíždí s testovacím řidičem na zkušební polygon kvality. V seriálu Minuty z výroby jste mohli sledovat, jak postupně vzniká model Škoda Kodiaq.
Druhá generace prostorného SUV kromě výrazného moderního designu nabízí až 910 litrů zavazadlového prostoru, až sedm míst pro pasažéry a také řadu Simply Clever detailů či moderních asistenčních a bezpečnostních systémů. Pod kapotou může mít silné benzinové, naftové a u velkého SUV také poprvé plug-in hybridní agregáty s výkonem od 110 do 150 kW. Druhé generaci nechybí ani sportovní provedení RS, který pohání oblíbený motor 2,0 TSI EVO s výkonem 195 kW, což je o 15 kW více než u předchůdce. Automatická převodovka DSG (nově s voličem na sloupku volantu) je samozřejmostí, nechybí ani pohon všech kol.
Vedlejší projekty a rozšíření výrobních kapacit
Kraj Vysočina zajistil u výrobce stavebnice Kaipan nosný ocelový rám a kompletní laminátovou karosérii s originálním příslušenstvím. Další díly si museli humpolečtí pracovníci a žáci opatřit sami. Nejprve si zajistili starší automobil Škoda Favorit, jehož některé díly se použijí pro montáž Kaipanu 14. Návrh designu karosérie i nástřik laku provedli lakýrníci firmy Auto Racek z Humpolce. Ocelový rám karosérie byl ošetřen odolným nátěrem Komaxit ve firmě Farmet Česká Skalice. Výrobu kapotáže spodní části automobilu zajistili žáci oboru automechanik a karosář a pracovníci autoservisu z nerezového nebo duralového plechu, aby se zajistila odolnost karosérie proti korozi.
Na konci měsíce března nastal finální okamžik, nasazení kol s ozdobnými disky, které nám věnovala firma Pneu Jan Neubauer, a první jízdní zkoušky nového automobilu. I když je výroba nového automobilu ze stavebnice časově i odborně náročná, podařilo se pracovníkům a žákům ve školním autoservisu vytvořit krásné dílo. Než se dostane nový model vozu Škoda z fáze konceptu do sériové výroby, pracují na něm v automobilce Škoda Auto paralelně stovky lidí z různých oblastí celého podniku.
Nedílnou součástí tohoto procesu je i oddělení EGV, pod nějž spadá stavba všech zkušebních vozů a prototypů. Od ledna letošního roku probíhají klíčové části vývoje vozů Škoda Auto v nově postavené multifunkční budově, díky které by se všechny výrobní kroky prototypů mohly sjednotit pod jednu střechu. Srdcem stavby zkouškových vozů a prototypů je tedy na míru projektovaná moderní budova o třech patrech a několika administrativních mezipatrech. Do ní bylo možné instalovat i technologie, s nimiž byl ve starých budovách problém. Výroba se tak rozkládá na 14 tisíce metrů čtverečních a dohromady v budově pracuje 168 zaměstnanců na technických, administrativních i dělnických pozicích.
Logistika a řízení kvality v nové budově
„Přízemí budovy patří oblasti logistiky, kterou se podařilo centralizovat, takže odpadá převážení materiálů a dílů z různých míst závodu. Materiál, který k vývojovému centru dorazí, prochází ihned na příjmu kontrolou. U zhruba 30 klíčových dílů se dělají osobní přejímky s dodavateli, aby byl prostor pro přímou zpětnou vazbu. Ostatní díly se kontrolují namátkově, zároveň u všech probíhá kontrola měrových protokolů. „Od každého dodavatele dostáváme měrové protokoly a ty kontrolujeme. Pokud si nejsme jisti, že má dodavatel kontrolní nález správně, díl si pro jistotu sami přeměříme a ověříme, že je zásilka v pořádku,“ pokračuje Monika Grubnerová, koordinátorka kontroly kvality a zároveň moje druhá průvodkyně.
Stejně jako v sériové výrobě, i zde je každý přijatý díl, každá součástka už od objednávky sledovaná pomocí QR kódu a řídicího systému. Po vstupní kontrole je materiál roztříděn podle konkrétních projektů a následně zaskladněn. Ale i výroba zkušebních vozů a prototypů je řízena skrze termínové plány konkrétních projektů, takže zároveň dochází i k vyskladňování požadovaného materiálu, ať už pro karosárnu, nebo pro montáž.
V karosárně pracují lidé i roboty. Z logistického přízemí se přesouváme do prvního patra, kde se nachází na obrovské ploše karosárna, tedy místo, kde z přijatého materiálu vznikají větší či menší části vozů nebo i celé karoserie. Uprostřed haly se nachází robotické pracoviště - dvě ramena KUKA, čímž se oddělení EGV dostává na vyšší procento automatizace a je schopno navýšit výrobní kapacitu.
„Robotické pracoviště má výhodu v tom, že jsme jen při jednoduché změně programu schopni udělat rychle různé operace na jednom místě. Stává se, že se nám paralelně sejdou dva projekty, a zatímco v minulosti by to znamenalo odstranění stávajících a navezení nových přípravků, dnes stačí vyměnit přípravek a změnit program,“ říká David Vaněk. Pracoviště je ale vázané na kooperaci robotu a člověka.
V karosárně se synchronizuje přesnost upínáním na jednotlivých pracovištích, aby byla zachována shoda a opakovatelnost výsledků. Přízemí pokračuje do vyšších pater, kde se pracuje na koncepčních a flexibilních pracovištích pro různé typy dílů a podskupin karoserie.
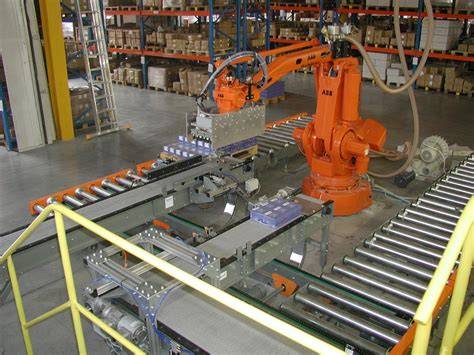
Součástí moderního centra je také pětiosý laser pro výrobu a opracování plechů o tloušťce 10-12 mm, který je jedním z největších v ČR. Laser pracuje na plnou směnu a má speciální základy, aby neovlivnil stabilitu ostatních měřicích systémů.
Jak probíhá kontrola kvality? Neustálé měření i bezdotykové metody, mobilní měřiče a skenovací boxy, které umožní rychlé nasnímaní celého karoserie. Celé oddělení sleduje každou komponentu a její parametry, aby výsledky odpovídaly budoucím sériovým standardům.
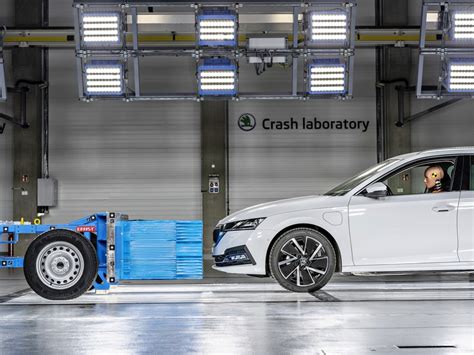
Ve specializovaných pracovištích probíhají zkoušky prototypů a zkušebních vozů, jako jsou crash testy, dlouhodobé jízdní zkoušky a ověřování nových technologií. Veřejně dostupné ukázky jsou doplněny o 3D tisk, který slouží k rychlému převodu dat do fyzických dílů v předvývojových fázích.
Virtuální realita a offline programování
V prostoru karosárny se nachází virtuální pracoviště pro simulaci robotického svařování a programování 3D brýlemi. Software od Siemens umožňuje jednomu člověku vytvořit svařovací program, který se poté nahraje do robota. „Cílem je, aby tuto činnost zvládl i zaměstnanec s nižší kvalifikací,“ říká David Vaněk.
Po krátkém školení lze generovat kód a navádět robota do zadaných míst. Programátoři v kanceláři mohou využít offline programování, ale odborníci zůstávají pro specializovanější úkoly.
Výroba zkušebních vozů končí v posledním patře, kde se provádí koncová montáž, lakování, oživení a zkoušky. Pro spojení karoserie s podvozkem slouží žluté svěšováky z vysokých stropů. Přípravné pracoviště pro předmontáž kokpitů instaluje kompletně vyrobené podskupiny do vozu.
Před finálním zkoušením se vozidlo dožívá lakování v různých režimech - od standardních lesklých až po matné barvy pro specifické testy. V některých případech se používají netradiční barvy ke zdůraznění určitých dílů a materiálů.
Válcová zkušebna je klíčová pro reálné testy - start vozu, zahřátí na provozní teplotu a simulace proudění vzduchu. Zkušebna umožňuje rychlé dosažení vybraných rychlostí a ověření funkčnosti systémů.
V průběhu testů se provádí měření softwaru, elektroniky, spár, lícování a dalších parametrů. Každá odchylka vyžaduje korekce, nebo v extrémních případech výměnu karoserie. Ročně se v technickém vývoji vyrobí významný počet prototypů a zkušebních vozů s různou úrovní utajení.
Využití 3D tisku je častější v předvývojových fázích, kde rychlá realizace konceptu je klíčová. Virtuální realita pomáhá s programováním robotů a snižuje nároky na specialisty CAD, čímž zvyšuje univerzálnost obsluhy robotických pracovišť.
Celý proces od konceptu po sériovou výrobu zahrnuje synchronizaci mezi logistikou, karosárnou, lakovnou, zkušebnami a oddělením kvality. Moderní budova umožnila sjednotit výrobní kroky pod jednou střechou a výrazně zvýšit efektivitu a kontrolu kvality na každém kroku.
Shrnutí klíčových fází montážního procesu
- Potřeba spojení karoserie s podvozkem a agregáty do jedné jediné soustavy.
- Práce s palubní deskou, čelním a zadním sklem a čalouněním interiéru.
- Montáž kol a sedadel pomocí speciálních manipulačních ramen.
- Testy softwaru, světelného tunelu a zkušebních jízd na zkušebním polygonu.
- Práce v karosárně zahrnující robotické i manuální operace a synchronizaci dílů.
- Využití virtuální reality a 3D tisku pro zkrácení vývojových cyklů.
- Moderní logistika, kontrola kvality a centrální řízení dodavatelů a materiálu.