Drážkování obrábění na hřídeli je pokročilá subtraktivní výrobní metoda, která vytváří podélné výstupky nebo zuby na hřídelích pro přenos výkonu.
To umožňuje vysoce přesným reduktorům spolehlivě přenášet točivý moment.
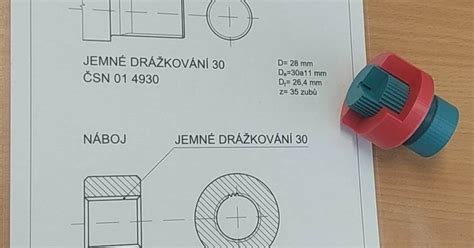
Drážkované hřídele se liší od tradičních spojů s perem, protože rozkládají zatížení na více zubů místo jen na jeden.
To výrazně snižuje koncentraci napětí a zároveň zachovává přesné úhlové vyrovnání.
Tato vlastnost je velmi důležitá u přesných převodů, robotických spojů a servomotorů, které musí fungovat spolehlivě neustále.
Pochopení drážkovaných hřídelí a jejich role v reduktorech
Definování geometrie a klasifikace drážkovaného hřídele.
Drážkované hřídele jsou důležité součásti, které spojují ostatní součásti v systémech reduktorů.
Dělají to tak, že přenášejí rotační sílu přes pečlivě opracované zuby, které do sebe zapadají.
V průmyslu se používají tři hlavní typy drážek: evolventní drážky mají zakřivené profily zubů, díky nimž se samostředí a jsou méně citlivé na radiální nesouosost; rovné drážky se snáze vyrábějí, ale vyžadují menší montážní tolerance; a vroubkované drážky poskytují nejsilnější přídržnou sílu ve stacionárních spojích.
Každá konfigurace řeší jiný technický problém, kterému čelí výrobci přesných převodovek.
Průmyslové normy upravující návrh drážkovaných profilů
Dodržování zavedených norem zajišťuje, že zboží lze používat zaměnitelně a že výkon je konzistentní napříč dodavatelskými řetězci.
V Severní Americe je nejoblíbenější normou ANSI B92.1. Popisuje délky stoupání a úhly tlaku pro evolventní drážkování, které se široce používá v hydraulických systémech a pohonných ústrojích automobilů.
Evropští výrobci mohou použít normu DIN 5480 k získání úplných specifikací evolventního drážkování pro moduly od 0.5 do 10. Norma ISO 4156 stanoví celosvětové standardy, které usnadňují nákup zboží po celém světě.
Odkazování na správnou normu při výběru drážkovaných hřídelí pro převodovky servomotorů nebo klouby průmyslových robotů zabraňuje nákladným problémům s kompatibilitou během montáže.
Drážkování versus drážka pro pero: porovnání výkonu
Volba mezi drážkovanými a zajištěnými články má velký vliv na to, jak dobře reduktor funguje.
Perové hřídele kladou největší namáhání na perovou drážku, což způsobuje selhání při změně zatížení, k čemuž často dochází u těžebních zařízení nebo velkých strojů.
Drážkované spoje rozkládají sílu na více než jednu kontaktní plochu, což je činí o 300-400 % únosnějšími než perové konstrukce stejného typu.
Obvodový záběr zubů eliminuje vůli, což je velmi důležitá výhoda pro vřetena CNC obráběcích strojů a přesné polohovací systémy.
Viděli jsme, že drážkované hřídele si zachovávají lepší soustřednost než perové hřídele, což snižuje vibrace při vysokých otáčkách přesahujících 10 000 ot./min.
Běžné vady obrábění a jejich dopady na kvalitu
Jakékoli vady ve výrobním procesu přímo ovlivňují životnost a spolehlivost provozu.
Po odvalování nebo protahování vznikají otřepy, které při opakovaném zatěžování a odlehčování konstrukce způsobují únavové trhliny.
I malé rozdíly v rozteči zubů mohou způsobit nerovnoměrné rozložení zatížení, což urychluje opotřebení každého zubu.
Drsnost povrchu větší než 1.6 µm zvyšuje pravděpodobnost koroze kmitajících článků v pohonných systémech letadel v důsledku tření.
Převodovky přesných přístrojů vydávají hluk a chvějí se, pokud je házivost větší než 0.015 mm.
Naše postupy kontroly kvality tyto problémy řeší několikanásobnou kontrolou každého drážkovaného hřídele, abychom se ujistili, že před odesláním splňuje normy přesnosti ISO 6.
Proces obrábění vysoce přesných drážkovaných hřídelí
Výběr a příprava surovin má velký vliv na to, jak dobře se drážkování na hřídeli pracuje pod provozním namáháním.
Pro středně zatížitelné reduktory se ocel 45# snadno obrábí a po zahřátí a indukčním kalení na povrchovou tvrdost 45-50 HRC má dobrou tvrdost.
Pro těžké použití v těžkých zařízeních nebo hnací hřídeli automobilů jsou potřeba legované oceli jako 20CrMnTi nebo AISI 8620.
Tyto oceli mají velmi tvrdé povrchy (58 až 62 HRC), protože jsou cementovány, ale mají také houževnatá jádra, která zvládnou rázové zatížení.
40CrNiMo nebo SAE 4340 je dobrou volbou pro vysoce výkonné převody servomotorů, které pracují v horkém prostředí, protože je stabilní při vysokých teplotách a má vynikající odolnost proti opotřebení.
Proces obrábění začíná kováním, které vyrovná strukturu zrn podél drah zatížení.
Díky tomu je únavová pevnost mnohem lepší než u variant obráběných z tyčí.
Po hrubém soustružení se vnější průměry, čelní plochy a velikosti otvorů nastaví s tolerancí 0.5 mm od konečných specifikací.
To ponechává dostatek prostoru pro dokončovací operace.
Tepelné zpracování se provádí záměrně - buď po hrubém obrábění, aby se rozměry před dokončováním udržely stabilní, nebo jako poslední krok při kalení před tvrdým broušením u dílů, které vyžadují nejodolnější povrch.
Pokročilé techniky CNC obrábění
Moderní výroba drážkovaných hřídelí se spoléhá na CNC procesy, jako je odvalování, protahování a broušení.
Odvalování nabízí flexibilitu pro složité geometrie (cykly 3-8 minut), zatímco protahování umožňuje velkoobjemovou výrobu s dobou cyklu kratší než 60 sekund, ale s omezenou flexibilitou.
Broušení poskytuje nejvyšší přesnost (tolerance <0.005 mm, Ra <0.4 µm) pro kalené díly, což je nezbytné pro aplikace s nízkou vůlí, s využitím řízeného chlazení, které zabraňuje tepelnému poškození.
Normy pro kontrolu rozměrů a kvalitu povrchu
Aby bylo dosaženo přesnosti třídy ISO 6, je nutné pečlivě sledovat tolerance výroby.
Aby bylo zajištěno správné zapadání zubů a rovnoměrné rozložení zatížení, měly by být tolerance hlavního průměru udržovány v rozmezí ±0.015 mm a odchylky tloušťky zubů by měly být menší než 0.02 mm.
U reduktorů, které pracují rychleji než 5000 ot./min, by přesnost tvaru měřená evolventní odchylkou profilu neměla být větší než 0.008 mm.
Různé typy aplikací vyžadují různé úrovně povrchové úpravy. Například kola obráběcích strojů potřebují povrchovou úpravu Ra 0.8 µm nebo lepší, aby se minimalizovalo tření a opotřebení, zatímco klouby průmyslových robotů mohou bezpečně fungovat s povrchovou úpravou Ra 1.6 µm, pokud jsou řádně naolejovány.
CNC versus ruční obrábění: analýza schopností
Způsob výroby se jednoznačně změnil směrem k automatizaci CNC.
Počítačem řízené stroje umožňují opakovat věci způsobem, který není možný ručními metodami.
Rozdíly ve velikosti mezi díly zůstávají v rámci výrobních sérií do 0.003 mm.
Víceosá koordinace CNC je nezbytná pro přesné provádění složitých geometrií, jako jsou zakřivené drážkování, které zvládne úhlové nesouososti.
Volnost programování umožňuje rychle přepínat mezi různými specifikacemi drážkování, aniž byste museli stroj přepracovávat.
To zkracuje dobu potřebnou k nastavení z hodin na minuty.
Ruční obrábění se používá pouze k výrobě prototypů nebo k rychlé opravě věcí, když seřizování CNC strojů trvá déle než skutečný čas řezání.
Během fáze výzkumu mohou zkušení obráběči pomoci řešit problémy užitečnými způsoby, ale ve výrobním prostředí jsou CNC stroje lepší v přesnosti a rychlosti.
Výběr správného obráběcího řešení pro potřeby v oblasti reduktorů
Technologie řezných nástrojů a výběr značky: Kvalita nástrojů má přímý vliv na průběh procesu i na výrobní náklady.
Výroba ozubených kol a drážkování se většinou provádí pomocí řezných nástrojů Gleason, které mají speciální povlaky, díky nimž vydrží o 40-60 % déle než běžné frézy z rychlořezné oceli (HSS).
Jejich přesnost v evolventním tvaru vede k lepší kvalitě hotových dílů, což znamená menší potřebu sekundárního broušení.
Klingelnberg nabízí řešení, která kombinují řezné nástroje s přesnými měřicími systémy.
Tato řešení umožňují uzavřenou smyčku řízení procesu, která udržuje tolerance i při opotřebení nástrojů v průběhu času.
Sandvik nabízí karbidové třídy, které jsou ideální pro tvrdé odvalování.
Tyto třídy umožňují drážkování na předkalených hřídelích až do tvrdosti 48 HRC, což znamená, že se nemusíte obávat deformace způsobené tepelným zpracováním.
Porovnání metod protahování, odvalování a broušení
Protahování je nejrychlejší metoda (30-90 sekund na díl) a je nejlepší pro velkoobjemovou výrobu nad 10 000 kusů.
Zajišťuje dobrou povrchovou úpravu (Ra 1.2-2.0 µm), ale omezenou flexibilitu.
Odvalování nabízí všestrannost pro různé moduly, počty zubů a vnitřní i vnější drážkování, vhodné pro malé až střední série (≥25 kusů).
Broušení poskytuje nejvyšší přesnost (Vliv materiálových vlastností na obrobitelnost).
Vliv materiálových vlastností na obrobitelnost
Složení slitiny má velký vliv na způsob jejího obrábění a na rychlost opotřebení nástrojů.
Standardní nůžky z rychlořezné oceli (HSS) snadno řezají nízkouhlíkové oceli, jako je 20CrNiMo, a dosahují řezných rychlostí 80 až 120 metrů za minutu.
Středně uhlíkové oceli, jako je AISI 4140, vyžadují tuhá uchycení a snížení rychlosti o 20 až 30 procent, aby se zabránilo chvění.
Kovy s vysokým obsahem niklu, jako je 18CrNiMo7, produkujují velké množství řezného tepla, takže pro udržení nástrojů v dobrém stavu potřebujete karbidové nástroje a vysokotlakou chladicí kapalinu.
Řešení na míru versus standardní řešení: faktory rozhodování
Pokud konstrukce splňují normy ANSI nebo DIN, standardní drážkování zkracuje dodací lhůty na 35 až 45 dní a udržuje nízké náklady na nástroje.
Katalogové velikosti jsou vhodné pro mnoho různých použití přesných reduktorů, zejména pokud jsou spárovány s ozubenými koly nebo spojkami, které jsou již na trhu.
Zakázková řešení jsou potřebná, když prostorová omezení znamenají, že je nutné použít nestandardní velikosti, když analýza zatížení ukazuje, že různý počet zubů je nejlepším způsobem, jak rozložit napětí, nebo když jsou pro udržení konkurenční výhody potřeba tajné konstrukce.
Stále jsme dostatečně flexibilní, abychom mohli pracovat s oběma přístupy. Náš technický tým poskytuje konstrukční poradenství, aby zjistil, zda standardní rozměry splňují výkonnostní cíle, nebo zda přizpůsobení přidává dostatečnou hodnotu k prodloužení dodacích lhůt a snížení nákladů na nové nástroje.
Zákazníci si mohou vyzkoušet jedinečné návrhy, než se rozhodnou pro hromadnou výrobu, a to díky nízkým minimálním objednávkovým množstvím, které zahrnují možnost vyrobit jeden kus.
Úvahy o pořizování vysoce přesných drážkovaných hřídelí
Kvalifikace a technické schopnosti dodavatele: Důkladné vyhodnocení dodavatelů je prvním krokem k budování dobrých vztahů se zdroji.
Zatímco certifikace ISO 9001 dokazuje, že jsou zavedeny systémy řízení kvality, certifikace specifické pro ozubená kola, jako je ISO 6 Grade capability, poskytují ještě větší důkaz, že společnost je dobrá ve výrobě přesných dílů.
Kupující by se měli ujistit, že potenciální dodavatelé mají k dispozici high-tech kontrolní nástroje, jako jsou souřadnicové měřicí stroje (CMM), evolventní kontroléry a měřiče drsnosti povrchu, které dokáží potvrdit důležitá měření a stav povrchu.
Sbírka výrobních nástrojů ukazuje, kolik se dá vyrobit a jak pokročilá je technologie.
Dodavatelé, kteří používají automatické linky na tepelné zpracování a vysoce přesné CNC nástroje na broušení ozubených kol, ukazují, že jim záleží na kvalitě a pravidelnosti.
Odvalovací frézy na ozubená kola Gleason patří mezi známé značky v našem závodě.
Kvalitu dílů ovlivňuje to, jak dobře a jak staré je zařízení udržováno.
Například přesné nástroje, které jsou 10 let staré a dobře udržované, často fungují lépe než novější zařízení, o která se nestaralo.
Řízení dodacích lhůt a náklady
Obrábění drážkování na hřídeli dodací lhůta pro drážkované hřídele je obvykle 35-60 dní a zahrnuje pořízení materiálu, obrábění, tepelné zpracování, konečnou úpravu, kontrolu a přepravu, přičemž speciální slitiny často způsobují zpoždění.
Kování prodlužuje dodací lhůtu, ale zlepšuje únavovou pevnost.
Tepelné zpracování se pohybuje od 2-3 dnů pro kalení do 5-7 dnů pro cementaci.
Náklady jsou určeny materiálem (25-35 %), složitostí obrábění (až o 80 %), konečnou úpravou a objemem, s 15-25% slevami při více než 500 kusech ročně.
Vyvažování kvality a ekonomických omezení
Snaha o úsporu peněz by nikdy neměla znamenat obětování toho, jak dobře něco funguje.
Viděli jsme, že snaha o dosažení nejnižší ceny za kus často vede k poruchám v provozu, neplánovaným prostojům a nákladům na opravy, které jsou mnohem vyšší než počáteční úspory.
Aby nákup fungoval dobře, je třeba vyvážit několik věcí.
Strategičtí dodavatelé poskytují zpětnou vazbu k návrhu výroby, což snižuje náklady bez snížení výkonu.
Pokud změníte počet zubů z 37 na 36, můžete být schopni použít standardní nástroje, což by zkrátilo dodací lhůtu o dva týdny a náklady o 12 %.
Pokud analýza zatížení ukáže, že nový materiál je stejně dobrý jako ten starý, přechod z neobvyklého kovu na běžnější jakost by mohl ušetřit 20 až 30 procent.
Náš technický tým aktivně zapojuje zákazníky do těchto rozhovorů a využívá svých 15 let zkušeností s výrobou ozubených kol k nalezení způsobů, jak věci vylepšit.
Hodnocení nákupních kanálů a podpůrných služeb
U přesných drážkovaných hřídelí jsou přednostněny přímé vztahy s výrobcem před distribučními sítěmi, což umožňuje rychlejší řešení problémů, lepší přizpůsobení a sledování výroby v reálném čase ve všech fázích od surovin až po finální kontrolu.
Silná poprodejní podpora, včetně záruk a pohotové technické pomoci, snižuje rizika a zajišťuje průběžné vedení v oblasti výkonu.
Neustálá spolupráce pomáhá řešit problémy s instalací a opotřebením a budování dlouhodobých partnerství nad rámec jednotlivých zakázek.
tags: #drazkovani #prevodovka #vykres