Vyvařování karoserie je zručnost vyžadující pečlivost, správné nástroje a znalost technik svařování tenkých plechů. Klempířina je hodně o šikovných rukách, vhodných nástrojích a praxi. Dnes se ukazuje, že pro karosářské opravy je dominantní MIG/MAG a FLUX svařování, ale tradiční metody stejně najdou své místo podle stavu vozu a dostupných dílů.
Volba techniky a výběr plynu
Co se týče druhu sváření, záleží na tom, jaké plechy svařujete a jaké díly máte k dispozici. Důležité je s ohledem na tenké plechy řídit se správnou regulací proudu, krátkým bodováním a kontrolou teploty materiálu. MIG/MAG je praktické pro plechy 0,6-0,8 mm, FLUX je vhodný pro hrubší opravy podvozku a silnější materiály. U tenkých plechů bývá klíčové použít invertorovou MIG/MAG se spolehlivou regulací nízkého proudu.
Plyn použitý při bodování karoserií bývá nejčastěji směs Ar+CO2 (typicky kolem 82% Ar a 18% CO2) nebo čisté CO2. Čisté CO2 je podle zkušeností méně náchylné na znečištění a méně výrazně ovlivňuje průvar na tenkých plechách, zejména při menším průměru drátu 0,6-0,8 mm. Při výběru plynu je důležité myslet na kvalitu sváření a minimalizaci poškození tenkých plechů.
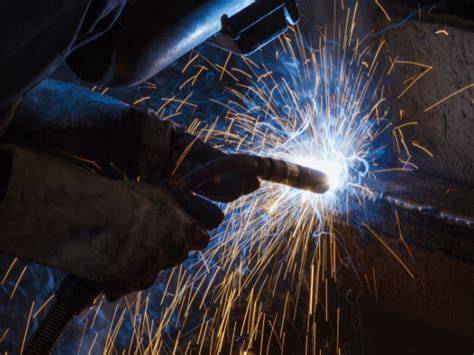
Pro bodování v domácích podmínkách je vhodné používat kvalitní ochranné plyny, pečlivou přípravu povrchů a správné nastavení stroje. V některých postupech lze použít alternativy, jako je CO2 snižující riziko chyb při svařování, ale vždy je nutné zvážit kompatibilitu s plechem a teplotní roztažností.
Základní postup vyvařování
Nejprve vyřezat poškozené místo na čistý zdravý plech. Pokud možno, vyhýbat se přeplátování a svařovat natupo. Svařené spoje zabrousit a z obou stran přetřít základní barvou, poté svary utěsnit vhodným těsněním a následně přetřít vrchní barvou. Při opravách karoserie bývá vhodné řešit jednotlivé prvky co nejpřesněji - tvarované výztuhy a ohyby vyžadují speciální přístup a nástroje.
Pro kvalitní výsledek je důležité mít čistý a mastnotou nepostižený plech. Čím slabší svařovačka, tím čistější musí být povrch. Důležité je také plynulé řízení průtoku plynu a správná vzdálenost pistole od svaru. Příliš rychlý pohyb pistole vede k nadměrnému rozstřiku a nepřesnému svaru. Začínat je vhodné na okrajích a postupně rozšiřovat lázeň kovu do středu spojení.
V domácích podmínkách je možné zvažovat i různé techniky „na tupo“ či „plecha na plech“; druhá varianta je rychlejší, ale často náchylnější k deformacím a pozdějším problémům. Někteří klempíři preferují bodování plechu na plech a následné pocínování pro lepší kontakt a antikorozní ochranu. Každý postup má své výhody i kompromisy.
Ochrana proti korozi a ukotvení protikorozních vrstev
Ochranné vrstvy a jejich aplikace jsou klíčové. Před svařováním mezi plechy může být vhodné použít vodivé tmely a antikorozní prostředky, ale v domácí praxi bývá často obtížné dosáhnout ideálního stavu. Jeden z diskutovaných způsobů zahrnuje nanášení antikorozních vrstev po svaření a následné utěsnění spár. Důležité je, že původní protikorozní ochrana jako z výroby často není dosažitelná, a proto životnost opravy bývá kolem 5-7 let u běžného provozu.
Existují vodivé pasty a tmely určené pro spojení plechů a minimalizaci průniku vlhkosti, které lze použít s ohledem na kompatibilitu s barvou a součástmi karoserie. U bodovaných spojů se doporučuje používat vhodný tmavý tmel s nízkým obsahem větších částic a s dostatečnou kontaktní schopností. Před nanášením tmelu je vhodné očistit spoje a zajistit dostatečnou suchost.
Rozličné metody pocínování (např. pocínování plechů natupo či bodové spoje s citovaným spojem) mají své příznivce. Někteří autoři uvádí, že pocínování mezi plechy může posílit kontakt a zlepšit odolnost proti korozi, zatímco jiní preferují tradiční plošné opravy a následné lakování. Výsledek závisí na pečlivé přípravě, čistotě povrchu a správném provedení spojů.
Nástroje a vybavení
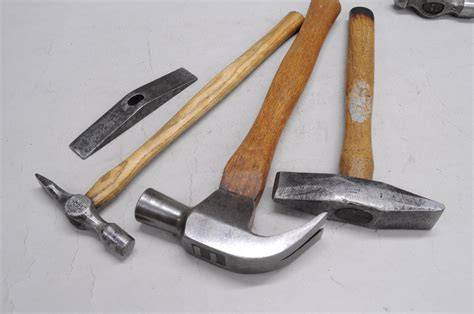
Klíčové nástroje zahrnují kladiva, svěrky, držáky a různé klampiarske doplňky. Pro svařování tenkých plechů se používají různé druhy svářeček - od klasických CO2 systémů až po modernější MIG/MAG invertorové jednotky s jemnou regulací proudu. Důležitá je také bezpečnost: hasicí přístroj a kbelík s vodou by měly být vždy po ruce, a při práci s CO2 je potřeba myslet na větrání a bezpečnostní opatření kvůli tlakové láhvi.
Taktéž je užitečné mít náhradní spotřební díly - spotřební špičky, plynové lahve, malé láhve plynu a další drobnosti. Při výběru techniky a plynu je třeba zvážit typ karoserie a specifické podmínky opravy. Vždy je lepší mít jasný plán a postup, než řešit náhlé komplikace během svařování.
Praktické tipy a zkušenosti
- Práce na starších autech často vyžaduje více improvisace při hledání náhrad dílů a přizpůsobení techniky svařování.
- Přehřívání plechu vede k deformacím - je důležité udržovat správný tepelný profil a krátké úseky svařování.
- Při sváření tenkých plechů je často výhodnější používat malé průměry drátu (0,6-0,8 mm) a nízký proud.
- V domácích podmínkách je vhodnější pracovat postupně a pečlivě, aby výsledná oprava nebyla překryta jen špatnou technikou.
Často kladené dotazy
- Jaký plyn zvolit pro vyvaření karoserie? - Čisté CO2 bývá stabilnější pro tenké plechy, směs Ar+CO2 je také často používaná, volba závisí na vašem vybavení a typu plechu.
- Jak chránit svary proti korozi? - Použít vhodné antikorozní vrstvy, důsledně očistit spoje a případně použít vodivé tmely; skutečná protikorozní ochrana po opravě je limitovaná a životnost bývá několik let.
- Je lepší svařovat natupo nebo plech na plech? - Obě metody mají výhody i nevýhody; natupo bývá s menší tendencí ke zkroucení, plech na plech bývá rychlejší, ale riziko deformace roste.
Závěr a doporučení
Praktické zkušenosti ukazují, že vyvařování karoserie je zvládnutelné i v domácích podmínkách, pokud máte správné nástroje, dodržujete tepelné limity a pečlivě připravujete povrchy. Pro dosažení co nejlepších výsledků je důležité vybrat vhodný typ svařování, správně nastavit plyn a proud, a zajistit adekvátní ochranu proti korozi po opravě. Životnost opravy u běžného provozu bývá kolem 5-7 let, ale u veteránů nebo nadšenců se mohou nadělat další provedení a péče, které prodlouží životnost vozu.