Výfukový systém je jednou z nejnamáhanějších částí automobilu. Neustále čelí extrémním teplotám, kondenzaci vlhkosti, agresivním chemikáliím ve spalinách a mechanickému namáhání od vibrací i nerovností vozovky.
Proč se vyplatí řešit díry a korozi včas
Děravý výfuk se umí přihlásit nenápadně - a právě proto ho mnoho řidičů řeší až když je poškození rozsáhlé. Přitom včasná diagnostika a správný materiál dokáží výfuk vrátit do plně funkčního stavu bez návštěvy servisu.
Nejčastějším a nápadným příznakem je změna zvuku. Děravý výfuk před katalyzátorem může propouštět oxid uhelnatý a v uzavřeném prostoru hrozí nebezpečí. Sladký, nakyslý pach v kabině znamená, že plyny unikají a ventilace je nasává dovnitř. Proto je důležité objevit problém dříve, než dojde k vážnějším škodám.
Kde hledat poškození a jak ho posoudit
Vnější koroze, rez na výfukových dílech a mokré skvrny indikují problémy. Test „plíživého průtahu“ při studeném startu pomůže identifikovat lokální díry. Při vyšších zatíženích a jízdě do kopce mohou teploty v systému stoupat nad normu, což ovlivňuje volbu opravy.
Možnosti opravy: keramicko-kovové lepidlo vs. svařování vs. díl na výměnu
Volba materiálu pro opravu závisí na tom, kde se poškození nachází a jak rozsáhlé je. Teploty ve výfukovém systému se pohybují od 100 °C až po 900 °C, takže použitý materiál musí odolat daným podmínkám. Jednosložkové keramicko-kovové lepidlo H2400 vydrží teploty nad 1 000 °C a je vhodné pro lokální poškození svodů, potrubí a podobně. Nicméně pro plošné korozi a oslabenou stěnu kovu bývá levnější a jistější vyměnit celý poškozený díl.
Opravy lepidlem mají postup: očistit a odmastit povrch, nanést lepidlo do poškozeného místa a případně doplnit podkladovou síťkou pro větší otvory. Po zaschnutí lze proces urychlit zahřátím, například horkovzdušnou pistolí nebo krátkým běžícím motorem na volnoběh. Lepidlo vytvrzuje na povrch a odolává vibracím i chemii spalin.
Profesionální svaření je spolehlivé řešení, ale vyžaduje vhodný materiál a vybavení. Svařování u zkorodovaného kovu bývá problém kvůli oslabené stěně a nutnosti ochranného prostředí. U výfuků je nejčastější volba MIG/MAG svařování, autogen či TIG s argonem pro nerezové díly. Kvalita svaru je rozhodující pro dlouhou životnost opravy.
Jaké díly a materiály se nejčastěji používají
- U výfukových svodů a potrubí blízko motoru: keramicko-kovové lepidlo H2400, teplotní odolnost nad 1 000 °C.
- Pro lokální díry a trhliny lze použít skelnou nebo kovovou bandáž, doplněnou výfukovou pastou či lepidlem.
- Pro dlouhodobou prevenci koroze: antikorozní ochrana sprejem, například zinkovým sprejem ZN Metal.
- Pro profesionální výměnu: nový díl, případně druhovýroba za ceny kolem 1-3 tisíc Kč podle rozsahu práce.
Techniky a tipy pro opravu na vozidle
- Ochrana proti korozi: důkladné očištění povrchu od rzi a sazí kartáčem, brusným papírem a následné odmastění přípravkem S1960.
- Postup nanášení lepidla: lokální díry a trhliny - tenká vrstva; větší otvory - podkladová síťka a dvě vrstvy lepidla.
- Vrstvy nechte schnout alespoň 2 hodiny, poslední vrstvu vytvrďte zahřátím 90-100 °C po 1 hodině.
- Pro vytvrzení lze motor nechat běžet na volnoběh 30-60 minut, aby se výfuk prohřál a lepidlo właściacz vytvrdilo.
- Při oprave na místě je výfuk nutné mít studený a dosažitelný zespodu; ideální je zvedák či rampy.
Ekonomika opravy a co očekávat
Profesionální svaření v autoservisu stojí zhruba 500-3 000 Kč podle rozsahu. Oprava keramicko-kovovým lepidlem H2400 vyjde přibližně na 2 650 Kč za lepidlo a 241 Kč za odmašťovač S1960. Při správné přípravě a dodržení postupu vydrží oprava roky, lepidlo odolává teplotám až 1 060 °C a vibracím.
Jak poznat, kdy je lepší vyměnit díl celé délky
Pokud je celý úsek výfuku plošně zkorodovaný a tloušťka stěny je oslabená na zlomek původní, tmel či lepidlo problém nevyřeší a výhodnější je výměna.
Praktické zkušenosti a poznámky z diskuzí
Některé příspěvky doporučují i autogen pro opravu výfuků, ale u modernějších nerezových dílů se preferuje TIG s argonem pro čistší a pevnější svar. Lze použít i mig/MAG svařování nebo CO2, záleží na přístupnosti a zkušenostech svářeče. Někteří uživatelé zmiňují, že výfuky bývají z nerez ocelí a mohou být svařovány 307, 308, 309, 347 nebo 430L podle konkrétního materiálu; závěry závisí na typu výfuku a aplikaci.
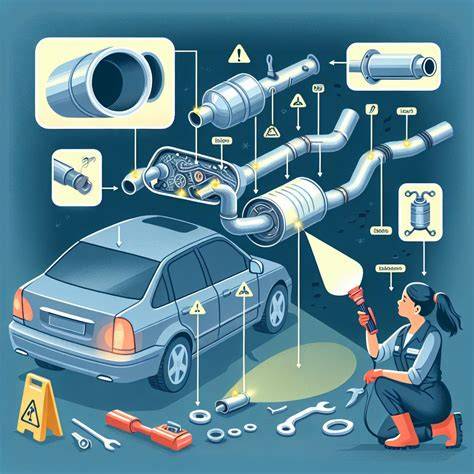
Infografika ukazuje kroky opravy a důležité kontroly během procesu.
Exhaust repair without welding
Video ukazuje praktický postup svařování a použití keramicko-kovového lepidla na výfuk.
Specifické poznámky k materiálům
Oceli v některých výfucích mohou být feritické i CrNi oceli; při svařování se často používá slitina 307, 308 nebo 309. Pro starší nebo levnější výfuky bývá problém s kvalitou svaru, ale i tak lze dosáhnout použitelných výsledků. Při závěrečném testu těsnosti STK je důležité, aby výfuk byl těsný a nemusel se kolem něj procházet spaliny.
Prevence a údržba
Nejúčinnější prevencí proti korozi výfuku jsou delší jízdy. Po zimě stojí za to výfuk prohlédnout zespodu a ošetřit případné povrchové poškození. Antikorozní ochrana zinkovým sprejem může výrazně prodloužit životnost na exponovaných místech.